 Englisch
 中文简体
Hochgeschwindigkeits-PP-Foliendrucker: Konfigurations-, Geschwindigkeits- und Linienplanungshandbuch
Fragen Sie jeden, der eine Dekorfolienanlage betreibt, was er von einem Hochgeschwindigkeits-PP-Foliendrucker erwartet, und die Antwort lautet selten mehr Meter pro Minute. Sie wollen mehr verkaufsfähige Meter pro Schicht. Polypropylenfolie ist leicht, elastisch und unnachgiebig: Sie läuft problemlos schnell, dehnt sich aber auch, knittert und driftet aus dem Register, sobald Spannung, Trocknung oder Bahnführung aus dem Gleichgewicht geraten. Zhejiang Meige Machinery baut seit 1999 Tiefdruckplattformen für dekorative Substrat, und PP-basierte Dekorationsfolien gehören neben PVC und PET zu den Materialfamilien, auf denen unsere Geräte gewachsen sind. Was folgt, ist ein praktischer Blick darauf, was ein Hochgeschwindigkeits-PP-Foliendrucker richtig machen muss und wie man einen Drucker spezifiziert, der auch im fünften Jahr noch sauber läuft.
Was ein Hochgeschwindigkeits-PP-Foliendrucker wirklich leisten muss
PP-Folien gelangen selten als reine Folie zum Endkunden. Es wird zur sichtbaren Oberfläche eines Möbelpaneels, einer Schranktür, eines Wandpaneels oder eines Bodenbelags. Was auch immer darauf gedruckt wird, muss das Laminieren, Prägen, Schneiden und Bearbeiten überstehen, ohne sein Muster oder seine Farbe zu verlieren.
Diese Realität verwandelt eine einfache Geschwindigkeitsfrage in vier technische Aufgaben, die gleichzeitig gelöst werden müssen:
- Halten Sie das Register über jede Farbstation bei voller Liniengeschwindigkeit, Rolle für Rolle.
- Halten Sie die Bahn vom Abwickeln bis zum Zurückspulen flach und gleichmäßig gespannt.
- Trocknen Sie die Tinte vollständig, ohne einen wärmeempfindlichen Film zu überhitzen.
- Reproduzieren Sie dasselbe Muster auf die gleiche Weise, wenn der Job nächsten Monat zurückkehrt.
Eine Maschine, die zwanzig Prozent schneller läuft, aber acht Prozent mehr von der Rolle verschrottet, hat nichts gewonnen. Geschwindigkeit ist das Ergebnis der gemeinsamen Lösung dieser vier Aufgaben, weshalb das nützliche Gespräch über einen Hochgeschwindigkeits-PP-Foliendrucker eigentlich ein Gespräch über Spannungszonen, Trocknungskapazität, Registerkontrolle und Bahnhandhabung ist.
Warum sich PP-Folie anders verhält als Papier und PVC
Verarbeiter behandeln PP-Folie manchmal einfach als eine weitere Materialrolle, die sie auf eine vorhandene Tiefdruckmaschine laden können. In der Praxis verändern das geringe Gewicht, die Elastizität und die Wärmeempfindlichkeit die Aufgaben der Maschine, und der Unterschied macht sich schnell im Register und im Makulatur bemerkbar.
| Substrate | Verhalten beim Drücken | Was die Maschine kompensieren muss |
|---|---|---|
| PP-Dekorationsfolie | Leicht, elastisch, hitzeempfindlich, anfällig für statische Aufladung | Leichtere und feiner verteilte Spannung, schonendere Trocknung, statische Kontrolle |
| PVC-Dekorationsfolie | Weicher, dichter, temperaturempfindlicher | Stabile Spannung und kontrollierte Walzentemperatur |
| Dekorpapier | Saugfähig, formbeständig, staubabweisend | Höhere Spannung, Staubabsaugung, genauere Kontrolle der Tintendurchdringung |
Daraus ergeben sich zwei Konsequenzen. Erstens erfordert PP-Folie im Allgemeinen eine geringere Laufspannung als Papier, was mehrere Spannungszonen anstelle einer globalen Einstellung bedeutet. Zweitens muss die Trocknungskurve so abgestimmt werden, dass die Farbe in dem Moment, in dem die Bahn den Tunnel verlässt, vollständig ausgehärtet ist; Bei PP-Folien ist es selten die Lösung, heißer zu laufen. Wenn Sie auch PVC verarbeiten, lohnt es sich zu verstehen, wie eine Plattform dafür konfiguriert ist Bedrucken von PVC-Dekorfolien bevor Sie es mit einer dedizierten PP-Vereinbarung vergleichen.
Die Systeme, die darüber entscheiden, wie schnell eine PP-Folienanlage laufen kann
Auf einer modernen Tiefdruckplattform wird die Höchstgeschwindigkeit durch das leistungsschwächste Subsystem und nicht durch den größten Motor begrenzt. Vier Bereiche sind bei PP-Folien am wichtigsten.
Elektronischer Wellenantrieb und Registersteuerung
Durch den elektronischen Wellenantrieb verfügt jede Druckstation über einen eigenen servogesteuerten Antrieb anstelle einer gemeinsamen mechanischen Welle. Bei PP-Folie zahlt sich dies doppelt aus: Der Bahnweg zwischen den Stationen kann kurz gehalten werden, und an jeder Station können Registerkorrekturen vorgenommen werden, sodass eine kleine Dehnung irgendwo in der Linie nicht jede nachfolgende Farbe aus der Position bringt. Dadurch werden Wiederholungsaufträge auch vorhersehbarer, da die Einstellungen im Steuerungssystem gespeichert sind und nicht in einer mechanischen Einstellung, die sich jemand merken muss.
Spannungskontrolle vom Abwickeln bis zum Zurückspulen
PP-Folie belohnt eine Maschine mit mehreren unabhängig gesteuerten Spannungszonen: Abwickeln, Zuführen, zwischen Stationen, Abführen und Zurückspulen. Die sich verjüngende Spannung auf der Rückspule verhindert, dass die Spule blockiert oder teleskopiert, während Kraftmesszellen und Tänzer die kleinen Schwankungen absorbieren, die ein leichter Film eher verstärkt als dämpft. Wenn sich ein Verarbeiter über Falten an den Rändern oder wanderndes Register beschwert, liegt die Ursache meist in diesem Bereich und nicht in den Druckwerken selbst.
Trocknungskapazität und Webunterstützung
Beim Trocknen wird die tatsächliche Obergrenze der Liniengeschwindigkeit häufiger erreicht als beim Antrieb. Beim Trocknen zwischen den Farben muss das Lösungsmittel mit der Geschwindigkeit entfernt werden, mit der die Druckmaschine es aufträgt, und das Gleichgewicht zwischen Luftgeschwindigkeit und Lufttemperatur ist wichtiger als rohe Hitze auf einem wärmeempfindlichen Film. Kühlwalzen vor dem Aufwickeln, Führungswalzen mit geringer Trägheit und sanfte Umschlingungswinkel tragen dazu bei, eine leichte Bahn bei hoher Geschwindigkeit unter Kontrolle zu halten.
Rakel und Tintenversorgung
Eine Präzisionsrakel und eine gut kontrollierte Farbzufuhr entscheiden darüber, ob feine Holzmaserungen und Steinstrukturen scharf bleiben. Kammersysteme mit Temperatur- und Viskositätskontrolle sorgen dafür, dass die Tinte über einen langen Zeitraum hinweg konstant bleibt. Genau das ist es, was ein Hochgeschwindigkeits-PP-Foliendrucker benötigt, um vom ersten bis zum letzten Meter das gleiche Erscheinungsbild beizubehalten.
Anpassen von Breite, Farbanzahl und Konfiguration an Ihr Programm
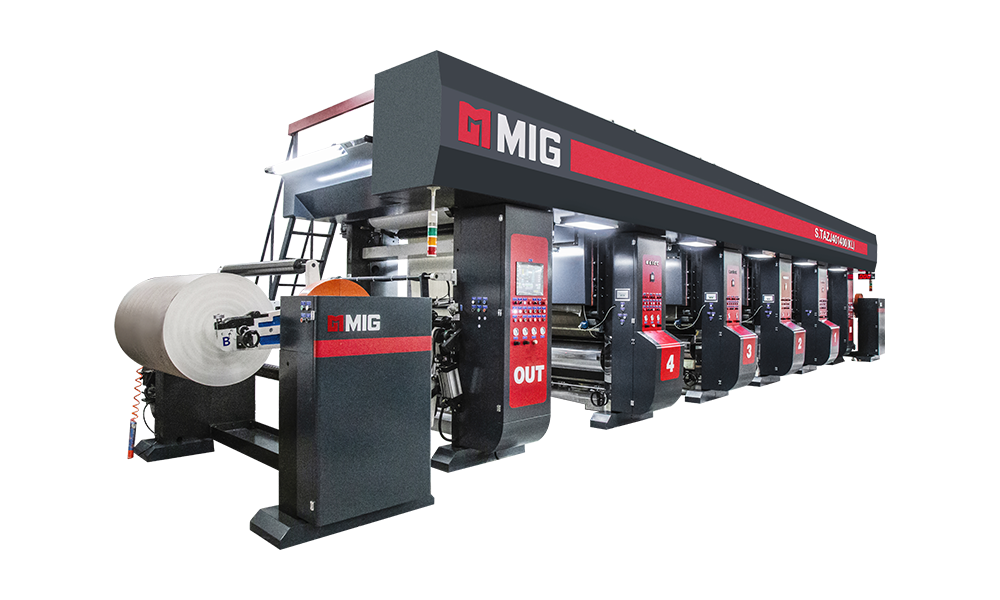
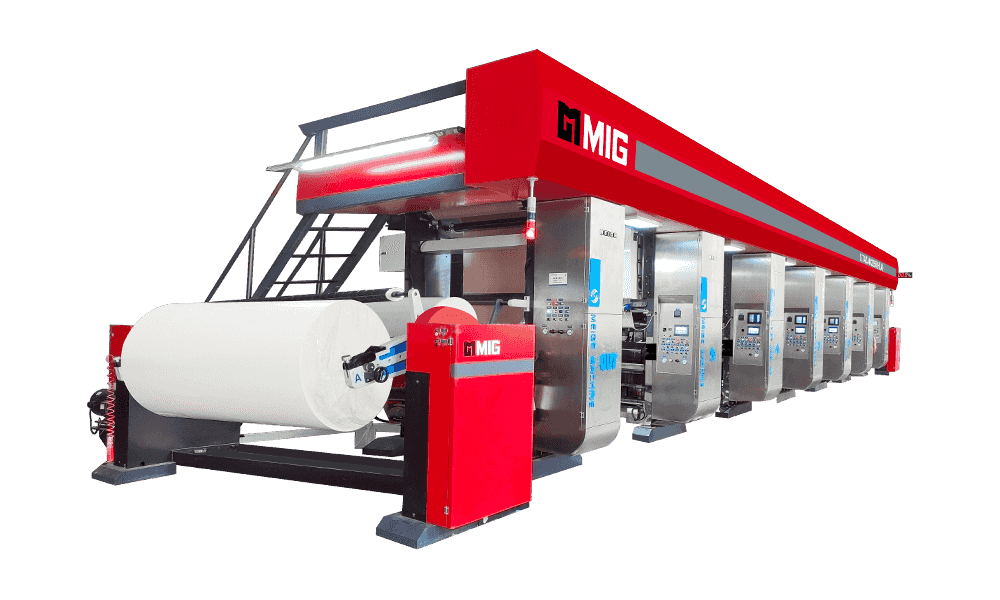
Zu unseren Hochgeschwindigkeitsfolienplattformen gehört die PL-Serie, die in den Konfigurationen PL450, PL600 und PL800 angeboten wird und als Hochgeschwindigkeits-Tiefdruckmaschinen vom Typ ELS für Dekorationsfolien auf PVC- und PP-Basis beschrieben wird. Farbgruppen im breiteren Dekorbereich beginnen bei vier und steigen auf fünf, sechs und sieben, sodass die Komplexität der Muster weitgehend davon abhängt, in wie viele Stationen Sie investieren.
Bevor Sie sich für ein Modell entscheiden, ist es hilfreich, zu unterscheiden, was Sie heute drucken und was Sie voraussichtlich in fünf Jahren drucken werden:
| Spezifikationsbereich | Was es kontrolliert | Praktische Anleitung |
|---|---|---|
| Bahnbreite | Ausgabe pro Rolle und Musterwiederholungsgröße | Größe für den breitesten Film, den Sie erwarten, nicht nur für die heutige Breite |
| Farbstationen | Mustertiefe und Flexibilität | Mehr Stationen bedeuten mehr Gestaltungsfreiheit und mehr Registerpunkte |
| Antriebstyp | Registergenauigkeit bei Geschwindigkeit und Wiederholgenauigkeit | Der elektronische Wellenantrieb hält jede Station unabhängig und verkürzt den Wechsel |
| Trocknungskapazität | Die praktische Geschwindigkeitsdecke | Die übliche Grenze für die Liniengeschwindigkeit ist unzureichend getrocknete Tinte, nicht das Laufwerk |
| Spannungszonen | Dehnung, Faltenbildung und Kantenwellung | PP-Folie benötigt eine leichtere und besser kontrollierte Spannung als Papier |
| Ab- und Aufwickeldurchmesser | Lauflänge und Anzahl der Stopps | Größere Durchmesser reduzieren Stillstände bei langen PP-Folienrollen |
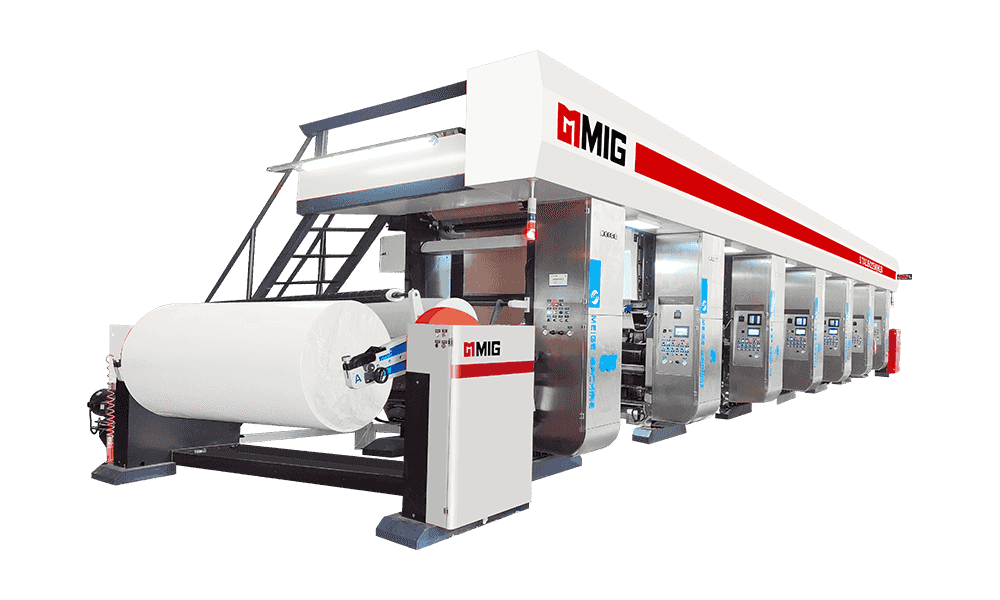
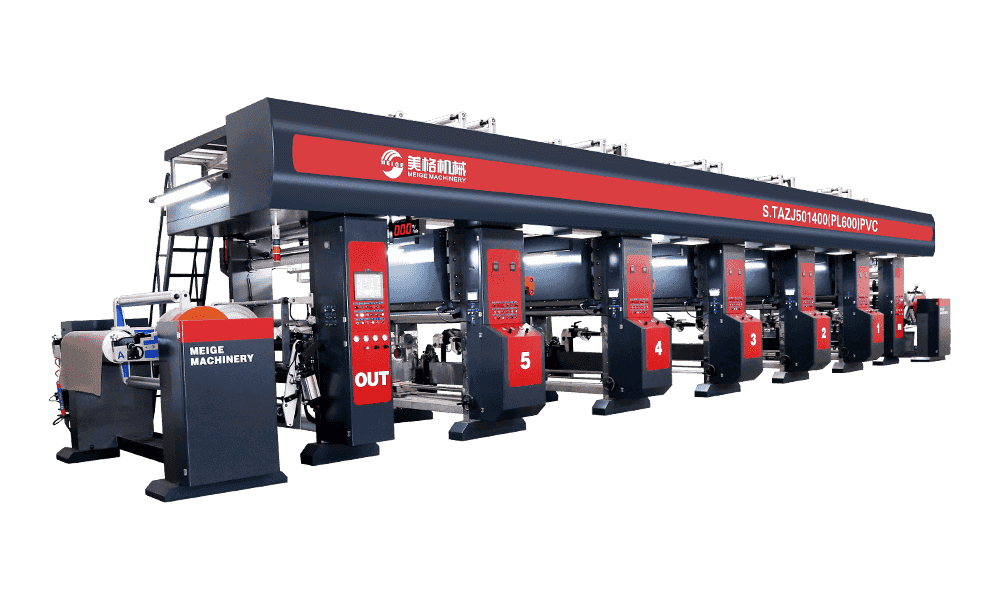 S.TAZJ501400 (PL600) 4-Fuß-Hochgeschwindigkeits-ELS-Typ-PVC-Tiefdruckmaschine für Ingenieure Dieses Modell wurde speziell für PVC-Folien-Großdruckmaschinen entwickelt. Produkt anzeigen →
Wenn Ihr PP-Folienprogramm von kleinen Auflagen und häufigen Musterwechseln dominiert wird, geben Sie dem schnellen Farbwechsel, der Plattenhandhabung und dem Plattenwaschen Vorrang vor den letzten Metern pro Minute der Laufgeschwindigkeit. Wenn Sie lange Rollen mit stabilem Muster verwenden, sind Breitbahnkonfiguration, Trocknungskapazität und Aufwickelqualität weitaus wichtiger.
Drucken ist nur die halbe Miete
PP-Dekorfolien werden selten direkt aus der Presse verkauft. Es wird auf ein Substrat laminiert, mit einer Schutzschicht versehen, mit einer Holzmaserung oder Steinstruktur geprägt oder für eine andere Oberflächenoptik beschichtet. Durch die Durchführung dieser Schritte auf Geräten desselben Lieferanten entfällt das Rätselraten, das beim Koppeln eines Druckers eines Unternehmens mit einer Prägeeinheit eines anderen entsteht.
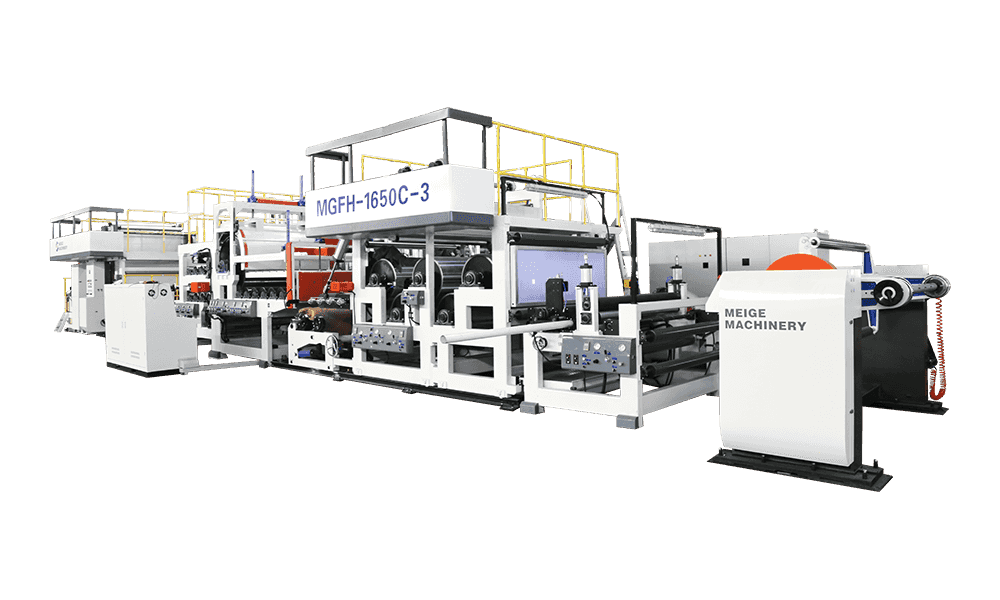
Die mehrschichtigen leimfreien Verbundprägemaschinen der FH-Serie sind genau für diese Phase konzipiert. Die MGFH1650D2-Konfiguration arbeitet mit zwei bis drei Schichten, während die MGFH1650D3 eine Schutzschicht und eine Beschichtungsfunktion hinzufügt. Da kein Klebstoff eingebracht wird, werden die Schichten unter Hitze und Druck miteinander verbunden, was die fertige Folie sauber hält und den Prozess verkürzt. Konverter, deren Produktion Drucken und Beschichten in einem Durchgang vereint, werden bei uns die gleiche Logik feststellen dekorativer Foliendruck und -beschichtung Bereich.
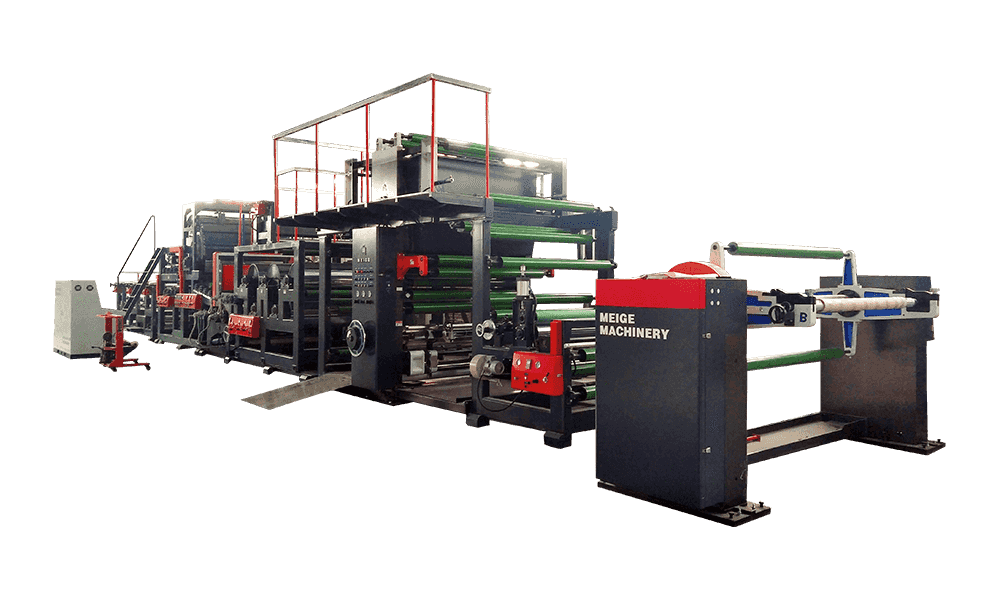 MGFH-1650D-3 PVC 2, 3 Schichten (Schutzschicht) Mehrschichtiger, leimloser Verbundprägedruck C Diese Maschine verfügt nach dem Prägen über eine Rückseitenbeschichtungsfunktion und ist eine mehrschichtige, klebstofffreie Verbundprägemaschine. Produkt anzeigen →
Hilfsausrüstung, die eine Hochgeschwindigkeitsstrecke am Laufen hält
Eine Presse, die schnell laufen kann, nützt nur, wenn alles um sie herum mithält. In der Praxis sehen wir, dass Linien mehr Stunden durch Plattenhandhabung, Farbvorbereitung, Inspektion und internen Transport verlieren als durch die Druckeinheiten selbst.
- Automatische Plattenwaschmaschinen in einarmiger, zweiarmiger, dreiarmiger, bodenstehender und breiter Ausführung, sodass die Zylinder sauber und betriebsbereit zur Presse zurückkehren.
- Intelligente Tiefdruckwalzen-Lagersysteme für Wellenzylinder, Hohlzylinder und palettenbasierte Handhabung, die Suchzeiten und versehentliche Schäden reduzieren.
- Inspektions- und Aufwickelmaschinen, die mit einer Geschwindigkeit prüfen, zuschneiden und verbinden, die an den Drucker und nicht an einen manuellen Tisch angepasst ist.
- Farbmischer, Musterpressen, Altpapierballenpressen und Rollentransportlogistik wie AGV-Einheiten und Elektrostapler.
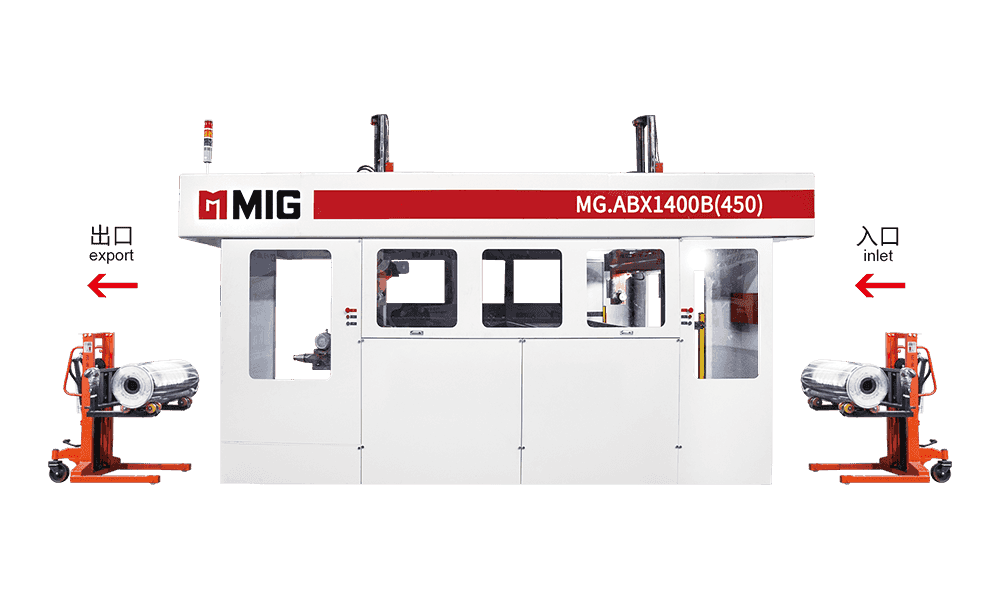 MG.ABX1400B (450) Doppelarm-Plattenwascher (im und aus dem Druckwagen) Der Plattenwalzenwagen verfügt über drei Schlitze und zwei Arme zum Greifen und Waschen und fährt ein und aus. Produkt anzeigen →
Die Dimensionierung dieser Elemente im Vergleich zur tatsächlichen Ausgabe des Druckers macht aus einer schnellen Maschine eine schnelle Linie.
Was Sie vor der Unterzeichnung überprüfen sollten
- Bitten Sie um eine Testversion Ihres eigenen Films nach Ihrem eigenen Muster, nicht anhand eines Hausmusters.
- Bestätigen Sie, wie viele Spannungszonen die Maschine hat und wie jede einzelne auf PP-Folie eingestellt ist.
- Fragen Sie, was mit der Registrierung passiert, wenn die Schnurgeschwindigkeit während eines Aufrollvorgangs geändert wird.
- Überprüfen Sie die Trocknungskurve: Kann die Anlage Ihre Zielgeschwindigkeit erreichen, ohne den Film zu überhitzen?
- Messen Sie die Umrüstzeit, nicht nur die Laufgeschwindigkeit.
- Stellen Sie sicher, dass die Inspektions- und Rückspulkapazität mit der Ausgabeleistung des Druckers übereinstimmt.
- Fragen Sie nach Plattenreinigung, Walzenlagerung, Ersatzteilen und technischem Support.
- Besuchen Sie wann immer möglich eine laufende Referenzlinie.
Einen Partner für die Zukunft auswählen
Zhejiang Meige Machinery Technology Co., Ltd. hat seinen Sitz seit 1999 in Lin'an, Hangzhou, und unser Sortiment umfasst nun den Tiefdruck von Dekorpapier, den Druck von Dekorationsfolien aus PVC, PP und PET, Transferdruckpapier und -folie sowie die dazugehörige Beschichtungs-, Laminier-, Präge-, Inspektions- und Logistikausrüstung. Wenn Sie einen Hochgeschwindigkeits-PP-Foliendrucker für eine neue Linie oder einen Ersatz vergleichen, teilen Sie uns mit, welche Folie Sie tatsächlich verarbeiten, wie hoch die Musterwiederholung ist, wie viel Leistung Sie pro Schicht benötigen und welche Endbearbeitungsschritte folgen. Das genügt uns, um Sie auf die richtige Konfiguration statt auf die größte hinzuweisen.
Produktkategorien
Empfohlene Nachrichten
2026-09-30Hochgeschwindigkeits-PP-Foliendrucker: Konfigurations-, Geschwindigkeits- und Linienplanungshandbuch
2026-09-23Leitfaden für Tiefdruckmaschinen: Wie Tiefdruckmaschinen funktionieren und was Sie wählen sollten
2026-09-15So wählen Sie einen dekorativen PVC-Drucker für die Folienproduktion in großen Mengen aus
Empfohlene Produkte
Die Vielfalt der Modelle, um den Entwicklungsanforderungen verschiedener Regionen der Welt gerecht zu werden.

Schreiben Sie uns jetzt eine Nachricht!
Quicklinks
Produkte
- Dekorpapier-Tiefdruckdrucker der KL-Serie
- Dekorpapier-Tiefdruckdrucker der DL-Serie
- Dekorpapier-Tiefdruckdrucker der HL-Serie
- Dekorpapier-Tiefdruckdrucker der MG-Serie
- Dekorpapier-Tiefdruckbeschichtungsmaschine der LLW-Serie
- Dekorpapier-Tiefdruckdrucker der BL-, CS-, JS-, CL-, JL- und EL-Serie
- ......
Kontaktiere uns
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Datenschutz