 Englisch
 中文简体
PVC-Laminat-Prägemaschine: Wie Bindung, Textur und Linienplanung funktionieren
Die Frage, die wir am häufigsten zu einer Prägemaschine für PVC-Laminat hören, betrifft nicht die Geschwindigkeit oder den Preis. Es kommt auf die Reihenfolge an: Bleibt die Textur vor oder nach dem Verbinden der Schichten bestehen und was passiert mit dem gedruckten Muster darunter? Das ist eine berechtigte Frage, denn die Antwort entscheidet darüber, ob eine Linie eine überzeugende Holzmaserung oder eine leicht verschwommene Imitation davon erzeugt. Wir haben fast drei Jahrzehnte damit verbracht, Dekorationsgeräte in Lin'an, Hangzhou, zu bauen, und das ist die Erklärung, die wir einem Besucher geben, der durch die Werkstatt geht.
Was eine PVC-Laminat-Prägemaschine eigentlich leistet
Eine PVC-Laminat-Prägemaschine ist eine kontinuierliche Linie, die drei Aufgaben in einem einzigen Durchgang erledigt. Es bringt zwei oder drei PVC-Folienschichten zusammen, verbindet sie mit Hitze und Druck anstelle von Klebstoff und drückt eine Struktur in die Oberfläche, während das Material noch weich genug ist, um sie zu halten. Anschließend wird die Bahn unter Spannung abgekühlt und als fertige Dekorfolie wieder aufgewickelt.
Das Ergebnis ist die Oberfläche, die die meisten Menschen erkennen, ohne darüber nachzudenken: die Maserung einer starren Vinylbodendiele, die matte Oberfläche einer Möbelpaneelfolie, die Steinstruktur einer Wandpaneele. Jeder dieser Filme beginnt als flacher, unauffälliger Film.
Laminierung und Prägung teilen sich einen Rahmen, aber keine Aufgabe
Es ist verlockend, beides als eine Operation zu behandeln, da sie nur wenige Meter voneinander entfernt stattfinden. In der Praxis gibt es unterschiedliche Toleranzen. Die Laminierung reagiert auf Temperatur, Druck und Spannung; es ist ein Bindungsproblem. Das Prägen hängt von der Walzentemperatur, dem Anpressdruck und der Härte der Trägerwalze ab. es ist ein Formungsproblem. Wenn uns ein Kunde mitteilt, dass das Muster oberflächlich aussieht, liegt die Ursache häufig sowohl an der abgekühlten Klebestation als auch an der Prägewalze selbst.
Die Trennung dieser beiden Gespräche ist der Unterschied zwischen einer Leitung, die sich über eine Schicht hinweg einwählen lässt, und einer, die durch wochenlanges Rätselraten angepasst wird.
Station für Station durch die Linie
Eine leimlose Verbundprägelinie ist als Sequenz leichter zu verstehen als als Spezifikationsblatt. In der folgenden Tabelle finden Sie die Reihenfolge, in der wir unsere Kunden normalerweise durchgehen.
| Bühne | Was passiert | Was driftet, wenn es nicht gehalten wird |
|---|---|---|
| Entspannen und anspannen | Zwei oder drei Rollen werden mit angepasster Spannung eingezogen | Falten, Kantenwellung, ungleichmäßige Texturtiefe |
| Vorheizen | Die Folie wird auf Verklebungstemperatur gebracht | Schwache Schichtbindung, verschwommener Druck |
| Leimloser Verbundwerkstoff | Beheizte Walzen pressen die Schichten zusammen | Luftblasen, Trennung nach Lagerung |
| Prägung | Die gravierte Rolle bildet die Textur in einem weichen Film | Flaches oder doppeltes Muster |
| Kühlung | Gekühlte Brötchen fixieren die Textur vor dem Aufwickeln | Die Textur wird innerhalb der Rolle flacher |
| Beschichtung oder Deckschicht | Optionale klare Schicht für Abriebfestigkeit | Oberflächenverschleiß während der Handhabung |
| Zurückspulen | Fertiger Film mit kontrollierter Spannung aufgewickelt | Blockierende, teleskopische Rollen |
Nicht jede Linie hat jede Station. Eine zweischichtige Struktur überspringt das dritte Abwickeln, und eine Linie mit einer schützenden Deckschicht fügt vor dem letzten Aufwickeln eine Beschichtung hinzu. Was sich nicht ändert, ist, dass vor dem Aufwickeln eine Kühlung erfolgen muss, sonst drückt sich die Textur unter dem Gewicht der Rolle langsam flach.
Warum leimlose Verbundwerkstoffe wichtiger sind, als es sich anhört
Der Verzicht auf Klebstoff ist nicht nur ein Umweltthema, sondern auch ein echtes: kein Umgang mit Lösungsmitteln, kein Aushärten des Klebstoffs, weniger Material, das gelagert und entsorgt werden muss. Der praktische Vorteil ist die Kontrolle des Messgeräts. Eine Klebeschicht fügt einen unvorhersehbaren Film zwischen den Substraten und auf einem dünnen Dekorfilm hinzu, der sich bei gleichem Andruck als leicht verschwommener Druck und weichere Textur zeigt.
Bei der leimlosen Verklebung kommt es darauf an, dass die Folie selbst im richtigen Moment die richtige Temperatur erreicht. Das macht das Vorheizen und die Temperaturkontrolle der Walze wichtiger als bei einer Klebelinie und macht den Kühlabschnitt noch kritischer.
Passen Sie die Textur an den Druck und die Endverwendung an
Die Textur ist eine Spezifikation, keine Dekoration. Die gleiche Prägewalze verhält sich unterschiedlich, je nachdem, in was sie drückt und was die fertige Folie überstehen muss:
- Feine Holzmaserung für Möbel- und Schrankverkleidungen, bei denen die Textur mehr spürbar als sichtbar sein sollte.
- Tiefe, breite Maserung für Bodendielen, bei denen die Textur einer Nutzschicht und dem Fußgängerverkehr standhalten muss.
- Stein- und Schiefereffekte, die mehr auf dem Glanzunterschied zwischen den Registern als auf der physischen Tiefe beruhen.
- Matte und satinierte Oberflächen für Wandpaneele und Innenfolien, bei denen Blendung der Feind ist.
Beim Bedrucken der Folie müssen Prägewalze und Druckzylinder übereinstimmen. Wenn die aufgedruckte Holzmaserung und die gepresste Maserung auseinanderdriften, fällt es dem Blick sofort auf, auch aus der Entfernung. Wir gehen die Registrierungsseite hierzu auf unserem durch synchronisierte Texturdrucktechnologie Seite, und für PVC-Folie gilt die gleiche Disziplin wie für Dekorpapier.
Wo der Prägedrucker in einer breiteren PVC-Folienlinie sitzt
Die Prägemaschine ist selten die erste oder letzte Maschine in einer Anlage. Vorgelagert ist ein Tiefdrucker, der das Muster aufträgt; Nachgeschaltet ist die Inspektion und das Zurückspulen. Wenn die beiden Enden separat spezifiziert werden, ohne dass Bahnbreite, Spannungsprofil und Liniengeschwindigkeit übereinstimmen, verlagert sich der Engpass einfach auf die Maschine, die langsamer ist.
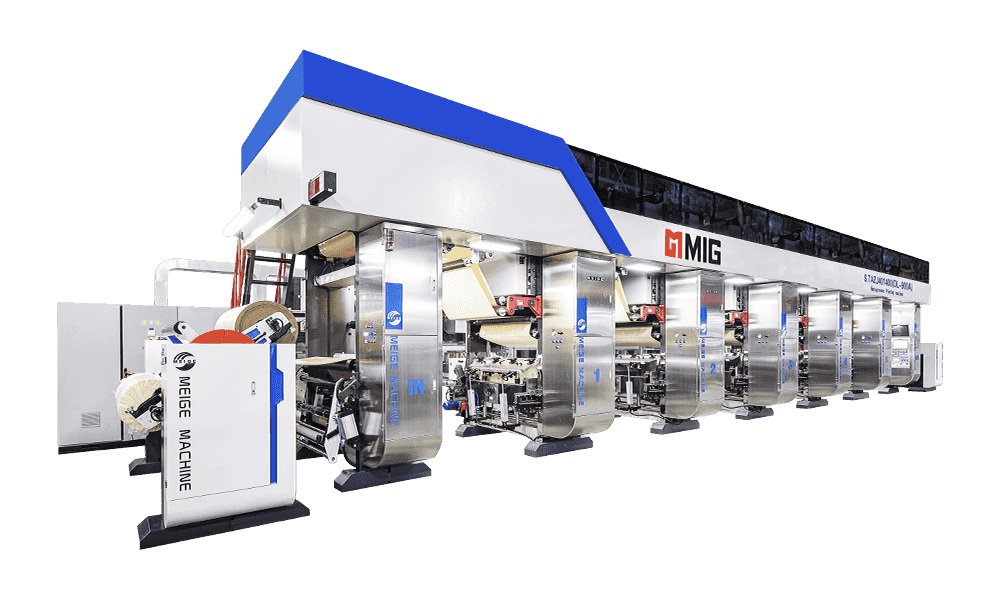
Für die Druckphase bauen wir die PL-Serie, einschließlich des 4-Fuß-Hochgeschwindigkeits-PVC-Tiefdruckdruckers vom Typ ELS, der der übliche Partner für eine Endbearbeitungslinie dieser Art ist. Sie können die Familie auf unserer Seite sehen Bedrucken von PVC-Dekorfolien Seite.
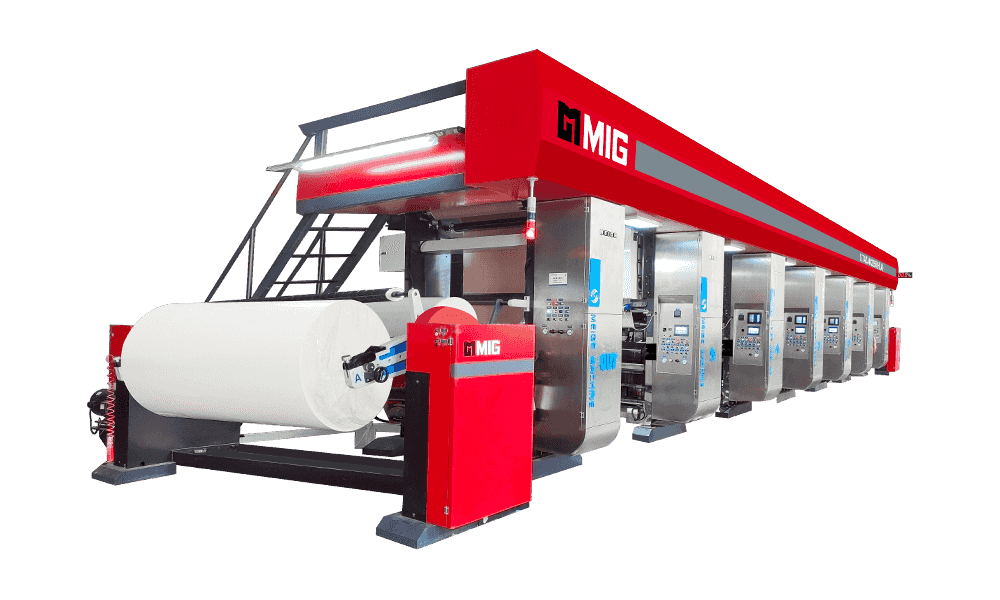
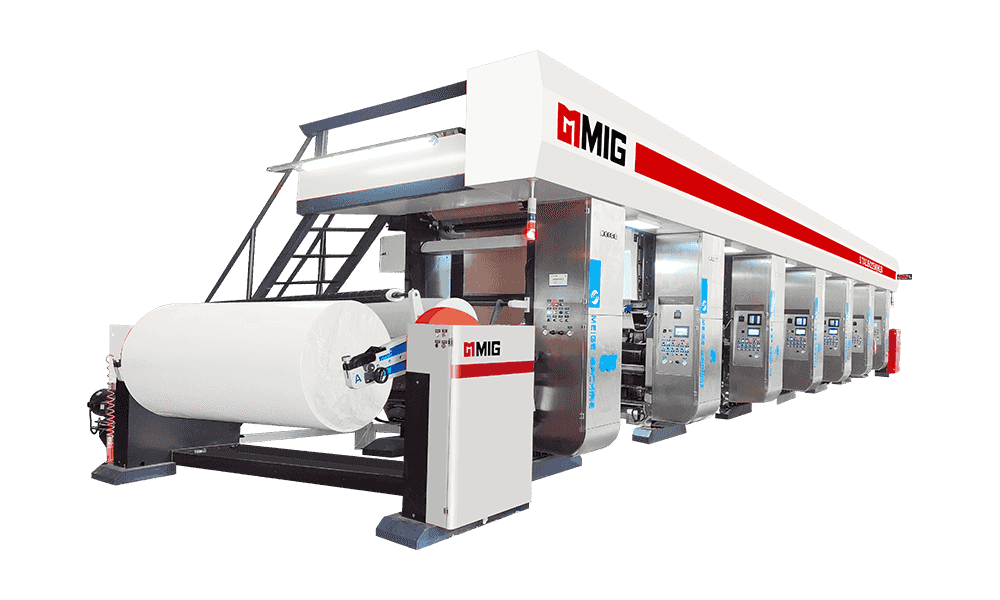
 PL800 Hochgeschwindigkeits-PVC-Tiefdruckmaschine Ein 4-Fuß-Tiefdruckdrucker vom Typ ELS aus der PL-Serie, der als Druckpartner für PVC-Dekorfolien-Veredelungslinien positioniert ist. Produkt anzeigen →
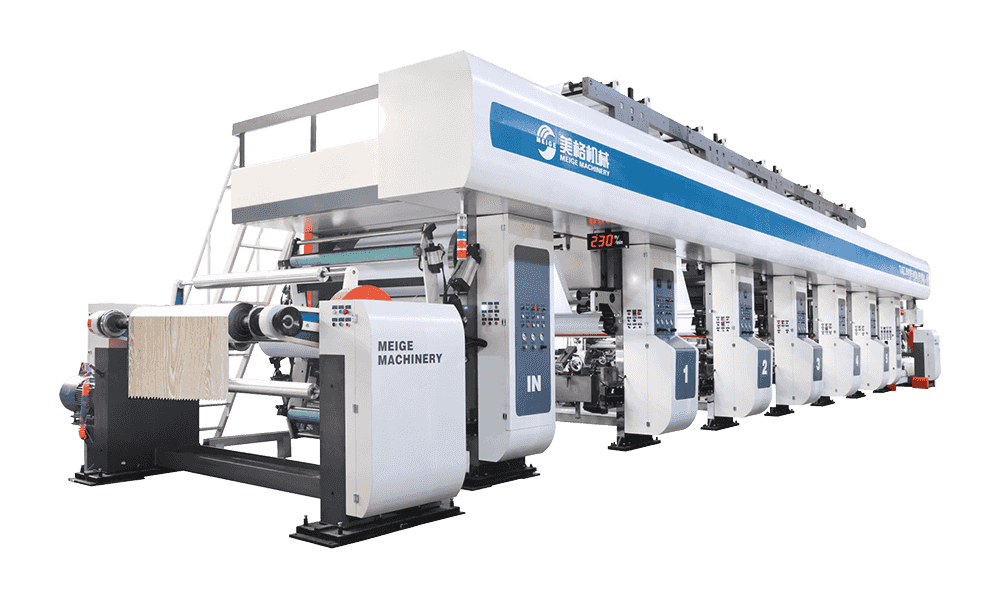
Auf der Endbearbeitungsseite ist die zwei- und dreischichtige, leimlose Verbundprägemaschine das Arbeitstier für Standard-Dekorfolien, da sie die Verklebung und die Textur in einem Durchgang bei kompakter Stellfläche erledigt.
 MGFH-1650D-2 Leimlose Verbundprägemaschine Eine zwei- oder dreischichtige, klebstofffreie Verbundprägemaschine für Standard-Dekorfolien, die Verklebung und Textur in einem Durchgang vereint. Produkt anzeigen →
Wenn die Folie eine Schutzschicht oder eine zusätzliche Beschichtung benötigt, bevor die Textur entsteht, fügt die Beschichtungs- und Prägeversion diese Station zum selben Rahmen statt zu einer zweiten Maschine hinzu.
 MGFH-1650D-3 Leimlose Prägebeschichtungsmaschine für Verbundwerkstoffe Eine 2- oder 3-lagige Schutzschicht-Präge- und Beschichtungsmaschine, die nach dem Prägen innerhalb desselben integrierten Rahmens eine Rückseitenbeschichtung aufträgt. Produkt anzeigen →
Was Sie bestätigen müssen, bevor Sie eine Zeile angeben
Die meisten teuren Überraschungen in dieser Ausrüstung beruhen auf Details, die nie niedergeschrieben wurden. Dies sind die Punkte, die es zu klären gilt, bevor ein Angebot unterschrieben wird:
- Anzahl und Struktur der Schichten, einschließlich der Frage, ob eine schützende Deckschicht Teil des fertigen Produkts oder eines späteren Schritts ist.
- Filmdickenbereich, da sich dieselbe Rolle auf einem 0,08-mm-Film und einem 0,30-mm-Film unterschiedlich verhält.
- Texturtiefe und Rollenwechsel, einschließlich der Häufigkeit, mit der sich das Muster in einer Arbeitswoche ändert.
- Kühlleistung im Verhältnis zur Liniengeschwindigkeit, wo normalerweise eine flache Textur entsteht.
- Die Geschwindigkeit stimmt mit dem vorgeschalteten Drucker überein, sodass die Endbearbeitungslinie nicht wartet oder überläuft.
- Nebenkosten, Stellfläche und Rollenhandhabung, einschließlich der Art und Weise, wie schwere Prägerollen bewegt und gelagert werden.
- Wer fährt eigentlich nachts am Band, denn eine Maschine ist nur so gut wie die Schicht, die sie bedient.
Keine dieser Fragen erfordert die Beantwortung durch eine technische Abteilung. Sie erfordern ein ehrliches Bild davon, was die Anlage in drei Jahren produzieren wird, und nicht nur am Tag der Installation.
Eine Schlussbemerkung aus der Werkstatt
Wir bauen seit 1999 Druck- und Weiterverarbeitungsgeräte, und die Linien, die gut altern, sind selten die am stärksten spezifizierten. Sie sind diejenigen, bei denen die Laminierstation, die Prägewalze und der Kühlabschnitt für die gleiche Aufgabe dimensioniert wurden und bei denen die Leute, die sie betreiben, verstehen, warum jede Station existiert. Wenn Sie eine PVC-Folienlinie planen oder herausfinden möchten, warum eine vorhandene Textur nicht hält, ist dieses Gespräch normalerweise nützlicher als eine Broschüre.
Produktkategorien
Empfohlene Nachrichten
Empfohlene Produkte
Die Vielfalt der Modelle, um den Entwicklungsanforderungen verschiedener Regionen der Welt gerecht zu werden.

Schreiben Sie uns jetzt eine Nachricht!
Quicklinks
Produkte
- Dekorpapier-Tiefdruckdrucker der KL-Serie
- Dekorpapier-Tiefdruckdrucker der DL-Serie
- Dekorpapier-Tiefdruckdrucker der HL-Serie
- Dekorpapier-Tiefdruckdrucker der MG-Serie
- Dekorpapier-Tiefdruckbeschichtungsmaschine der LLW-Serie
- Dekorpapier-Tiefdruckdrucker der BL-, CS-, JS-, CL-, JL- und EL-Serie
- ......
Kontaktiere uns
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Datenschutz