 Englisch
 中文简体
PVC-Laminier-Prägemaschine: Wie Verklebung, Textur und Linienplanung funktionieren
Wenn Sie durch eine Dekorfolienanlage gehen, können Sie in der Regel allein durch Zuhören erkennen, welche Linie gerade verläuft. Eine Prägemaschine zum Laminieren von PVC hat ihren eigenen Rhythmus: das leise Summen der Abwickelvorrichtungen, der gleichmäßige Druck am Walzenspalt, das leise Ticken der Prägewalze, die sich im Takt mit allem anderen dreht. Seit 1999 bauen wir Geräte für die Oberflächendekoration und die Fragen, die Käufer an uns stellen, haben sich im Laufe der Jahre kaum verändert. Sie wollen wissen, was mit dem Film zwischen dem ersten Abspulen und dem letzten Zurückspulen passiert und ob die Textur, die sie in einer Probe gesehen haben, die tägliche Produktion übersteht. Dieser Artikel geht auf beide ein.
Was eine PVC-Laminierprägemaschine eigentlich leistet
Der Name fasst drei Aufgaben in einer Phrase zusammen, und das ist eine treffende Zusammenfassung. Eine PVC-Laminierprägemaschine ist eine kontinuierliche Anlage, die zwei oder drei Schichten PVC-Folie zusammenbringt, sie unter Hitze und Druck verbindet, eine dreidimensionale Textur in die Oberfläche drückt und dann die fertige Folie abkühlt und aufwickelt. Alles geschieht in einem Durchgang, weshalb die Maschine als Linie und nicht als Presse beurteilt wird.
Es hilft, diese Ausrüstung vom Drucken zu trennen. Beim Drucken werden Farbe und Muster auf einen Film übertragen. Durch Laminieren und Prägen entsteht der physische Körper und die Oberflächenbeschaffenheit dieser Folie. Ein mattes Griffgefühl, eine tiefe, synchronisierte Holzmaserung, eine weiche Oberschicht und eine abriebfeste Bodenverschleißschicht – all das kommt von der Verbund- und Prägephase, nicht von der Tinte. Die meisten Anlagen führen die beiden Prozesse nacheinander durch, und die Folie, die die Prägemaschine verlässt, ist diejenige, die der Kunde tatsächlich berührt.
Bahnhof für Station entlang der Linie
Die Modelle unterscheiden sich in Breite, Schichtanzahl und ob eine Beschichtung enthalten ist, der Arbeitsablauf bleibt jedoch erkennbar. Die folgende Tabelle beschreibt eine typische Anordnung für unsere Multilayer-Linien der FH-Serie.
| Station | Was passiert | Was Betreiber sehen |
|---|---|---|
| Entspannen Sie sich | Zwei oder drei Folienrollen werden mit kontrollierter Spannung eingezogen | Bahnausrichtung, Änderung des Rollendurchmessers, Spannungsdrift |
| Vorheizen | Die Schichten werden auf eine Temperatur gebracht, bei der sie gleichmäßig erweichen | Temperaturgleichmäßigkeit über die gesamte Breite |
| Verbundspalt | Die Schichten werden ohne Klebstoff unter Druck zusammengefügt | Anpressdruck, Walzenparallelität, Oberflächenreinheit |
| Prägung | Eine gemusterte Rolle überträgt die Textur in die noch warme Folie | Walzentemperatur, Musterwiederholung, Prägetiefe |
| Kühlung | Die Textur wird fixiert, bevor sich der Film wieder entspannen kann | Kühlung rate, flatness, residual shrink |
| Beschichten oder Aufwickeln | Eine optionale Schutzschicht wird aufgetragen, dann wird die Bahn aufgewickelt | Auftragsgewicht, Wickelspannung, Kantenqualität |
Die Stationen sind einfach aufzulisten und schwieriger auszubalancieren. Eine Textur, die auf der Musterrolle perfekt aussieht, kann flacher werden, wenn die Abkühlung zu spät beginnt, und ein Verbundwerkstoff, der bei niedriger Geschwindigkeit gut hält, kann im oberen Geschwindigkeitsbereich eine Trübung aufweisen. Aus diesem Grund verbringen wir tendenziell mehr Zeit mit Auftragsgesprächen als mit Pflichtenheften.
Warum leimloses Komposit die Diskussion verändert
Ältere Laminieransätze beruhten auf einer Klebeschicht zwischen den Folien. Es funktionierte, führte jedoch zu einer Variable, die sich nie ganz einstellte: Klebegewicht, Aushärtungsverhalten und gelegentliche Kompatibilitätsprobleme mit einer neuen Folienformulierung. Leimloses Komposit entfernt diese Schicht vollständig. Die Folien verbinden sich durch kontrollierte Hitze und Druck am Walzenspalt, was bedeutet, dass die Bindung eine Funktion der Maschineneinstellungen und nicht eines Verbrauchsmaterials eines Drittanbieters ist.
In der Praxis vereinfacht dies drei Dinge. Die Materialkosten sinken, da nichts gekauft werden muss und kein Klebstoffabfall entsorgt werden muss. Die Umrüstzeiten werden kürzer, da keine Topfzeit verloren geht. Und die fertige Folie fühlt sich sauberer an, da es keine Klebefuge gibt, die die Oberfläche aufweicht, bevor die Prägewalze sie überhaupt berührt.
 MGFH-1650D-2 PVC-klebefreie Verbundprägemaschine Eine zwei- oder dreischichtige, klebstofffreie Verbundprägemaschine aus PVC für Dekorpapier aus Holzwerkstoff, geeignet für klebstofffreie Linien, bei denen es auf konstante Temperatur und Druck ankommt. Produkt anzeigen →
Der Kompromiss ist Disziplin. Ohne Kleber müssen Temperatur und Druck von Kante zu Kante wirklich konstant sein und die Prägewalze muss auf Folien abgestimmt sein, die für eine leimlose Verklebung konzipiert sind. In diesem Sinne ist es eine gnadenlose Ausrüstung, aber es ist auch eine Ausrüstung, die eine sorgfältige Einrichtung mit langen, stabilen Läufen belohnt.
Passende Textur zum Druck und zur Endverwendung
Über die Textur sind sich die Designabteilung und die Produktionsabteilung am häufigsten nicht einig. Ein Filmdrucker entwickelt mit Tinte ein Holzmaserungs- oder Steinmuster; Der Präger muss dann ein Relief pressen, das mit diesem Muster übereinstimmt, anstatt es zu bekämpfen. Wenn die Ausrichtung stimmt, erhalten Sie die tiefe, synchronisierte Optik, die Bodenbeläge und Möbelpaneele auszeichnet. Wenn es driftet, liest sich das Muster wie zwei übereinander gestapelte, voneinander unabhängige Oberflächen.
Der Endverbrauch entscheidet über den Großteil des Rests. Bodenfolien benötigen eine härtere Textur und eine schützende Oberschicht, da von einer Verschleißoberfläche erwartet wird, dass sie jahrelangem Kontakt standhält. Möbel- und Schrankfolien können weicher sein und eignen sich oft für eine feine matte oder leichte Pinsellinie. Wandpaneel- und Deckenfolien betonen gleichmäßigen Glanz und gleichmäßiges Abrollen. Es lohnt sich, vor der Auswahl einer Musterrolle die Zielanwendung zu bestätigen, da eine Rolle, die für eine Produktfamilie geeignet ist, selten für alle geeignet ist.
 MGFH-1650D-3 PVC-leimlose Prägebeschichtungsmaschine Eine zwei- oder dreischichtige, klebstofffreie Präge- und Beschichtungsmaschine für PVC mit Nachpräge-Schutzschichtfunktion, relevant für Fußböden und andere Folien, die eine klare Deckschicht benötigen. Produkt anzeigen →
Bei Linien, die eine Schutzschicht enthalten, setzt die Beschichtungsstation nach dem Prägen ein. Das Auftragen einer klaren Deckschicht auf eine geformte Textur unterscheidet sich vom Auftragen einer flachen Bahn: Die Beschichtung muss dem Relief folgen, ohne dass es in den Tälern zu Pfützen kommt oder an den Spitzen dünner wird. Wenn dieses Gleichgewicht nicht stimmt, sieht der Film unter Streiflicht fleckig aus, obwohl die Textur selbst korrekt ist.
Wo der Prägedrucker in einer breiteren Folienlinie sitzt
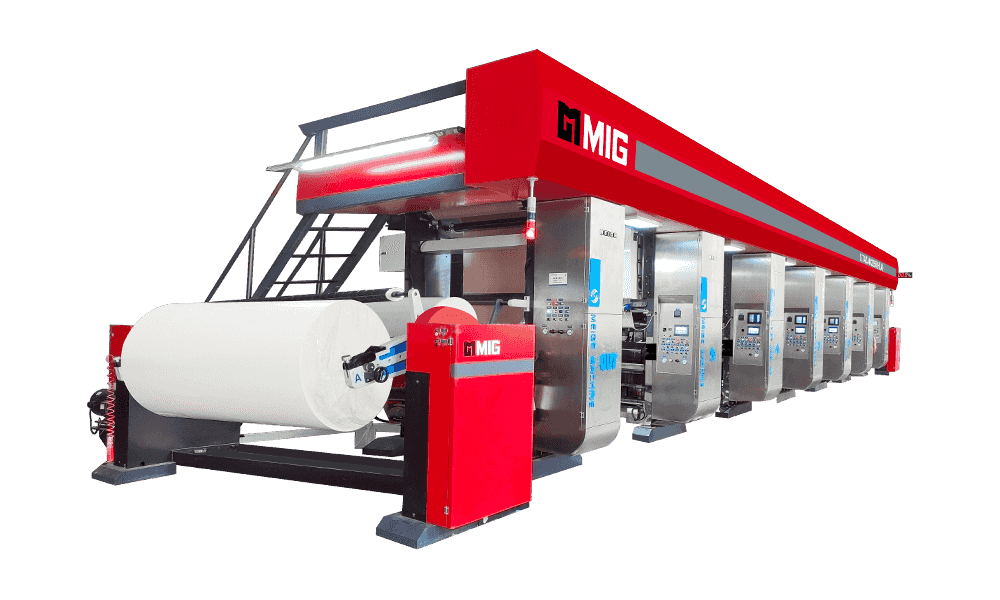
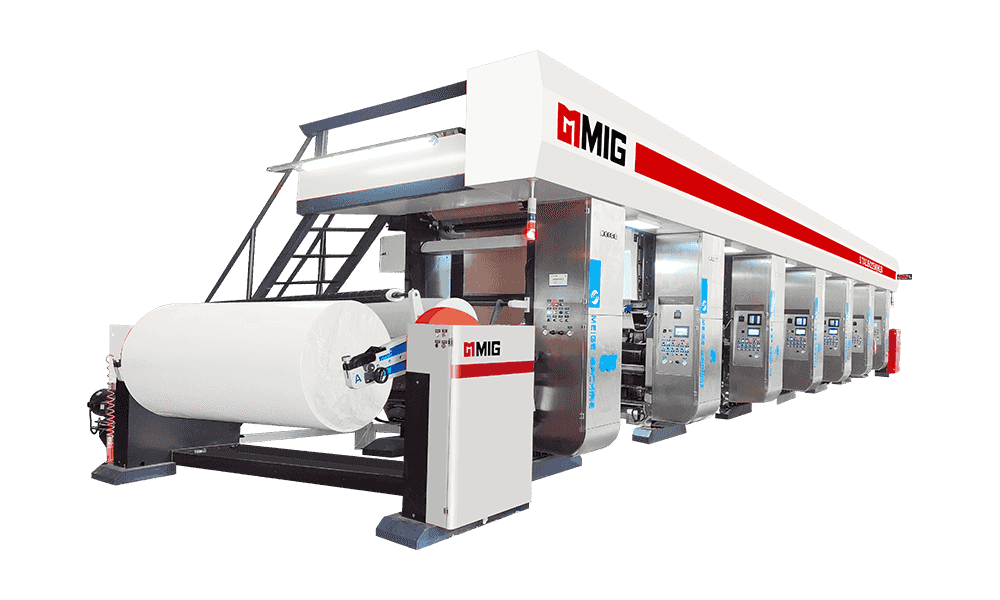
Nur sehr wenige Betriebe kaufen ein Laminierprägegerät allein. In den meisten Projekten, an denen wir arbeiten, folgt a PVC-Dekorfoliendruckmaschine , wo das Muster aufgetragen wird, und vor der Inspektion und dem Zurückspulen, wo der fertige Film überprüft und gespleißt wird. Der vorgeschaltete Drucker stellt Register und Farbe ein; der Präger gibt den Touch vor; Der Aufwickler entscheidet darüber, ob etwas davon in einwandfreiem Zustand beim Kunden ankommt.
 S.TAZJ501650 PL800 PVC-Tiefdruckmaschine Ein Hochgeschwindigkeits-4-Fuß-PVC-Tiefdruckdrucker für Dekorfolien, der vor dem Laminieren und Prägen positioniert ist, um Register und Farbe vor der Endbearbeitung einzustellen. Produkt anzeigen →
Zusatzausrüstung ist wichtiger als Käufer erwarten. Die Plattenreinigung und die Rollenlagerung sorgen dafür, dass die Zylinder zwischen den Aufträgen in gebrauchsfähigem Zustand bleiben. Mit einer Musterpresse kann das Labor Laminate vor einem vollständigen Durchlauf testen. Durch das Inspektionsrückspulen werden die Fehler erfasst, die nur im Durchlicht sichtbar sind. Das sind zwar keine Luxuskäufe, aber eine Linie, die darauf verzichtet, verliert tendenziell mehr Zeit für die Bereinigung und den Ausschuss, als dass sie an Durchsatz gewinnt.
Was Sie bestätigen müssen, bevor Sie sich auf eine Linie festlegen
Jedes Werk trifft seine Entscheidung mit einem anderen Produktmix, daher gibt es keine allgemeingültige Antwort. Es gibt jedoch ein paar Fragen, die das Gespräch wesentlich produktiver machen.
- Welche Folienkombinationen kommen am häufigsten zum Einsatz und welche ist die breiteste bzw. schmalste davon?
- Wie viele Schichten werden tatsächlich benötigt und ist eine Schutzschicht jetzt oder später Teil des Plans?
- Welche Texturfamilien werden dominieren und müssen sie mit einem gedruckten Muster synchronisiert werden?
- Welche Leistung pro Schicht ist angesichts der Umrüstzeit und nicht nur der Spitzengeschwindigkeit der Linie realistisch?
- Wer wird die Linie betreiben und warten und wie viel der Einrichtung kann durch Rezepte wiederholbar gemacht werden?
- Welche Stellfläche, Strom und Druckluft stehen am Aufstellort tatsächlich zur Verfügung?
Antworten auf diese sechs Fragen führen tendenziell schnell zu einer Einengung der Modellpalette. Sie werfen auch Fragen auf, die keine Broschüre beantworten kann, z. B. wie oft eine Anlage mit Musteränderungen rechnet und ob die Bediener es vorziehen, mit gespeicherten Rezepten oder mit manuellen Anpassungen zu arbeiten.
Wir haben beobachtet, wie sich diese Ausrüstung von größtenteils mechanischen Maschinen zu Linien entwickelt hat, bei denen die elektronische Steuerung einen Großteil der Stabilisierung übernimmt. Was sich nicht geändert hat, ist die zugrunde liegende Logik: Bindung, Textur und Linienplanung sind drei separate Entscheidungen, und eine gute Linie macht es einfach einfacher, sie im Gleichgewicht zu halten. Wenn Sie über eine neue Prägelinie nachdenken, ist der nützlichste erste Schritt nicht ein Vergleich der Spezifikationen, sondern eine klare Beschreibung der Folie, die Sie in zwei Jahren verkaufen möchten. Diese Beschreibung sagt normalerweise beiden Seiten, was die Maschine sein muss.
Produktkategorien
Empfohlene Nachrichten
Empfohlene Produkte
Die Vielfalt der Modelle, um den Entwicklungsanforderungen verschiedener Regionen der Welt gerecht zu werden.

Schreiben Sie uns jetzt eine Nachricht!
Quicklinks
Produkte
- Dekorpapier-Tiefdruckdrucker der KL-Serie
- Dekorpapier-Tiefdruckdrucker der DL-Serie
- Dekorpapier-Tiefdruckdrucker der HL-Serie
- Dekorpapier-Tiefdruckdrucker der MG-Serie
- Dekorpapier-Tiefdruckbeschichtungsmaschine der LLW-Serie
- Dekorpapier-Tiefdruckdrucker der BL-, CS-, JS-, CL-, JL- und EL-Serie
- ......
Kontaktiere uns
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Datenschutz