 Englisch
 中文简体
Leitfaden für PVC-Laminiermaschinen: Roll-to-Roll-Folienlaminierung, Schritt für Schritt
Wenn Sie zehn Personen aus dem Dekorfolienhandel fragen, was eine PVC-Laminiermaschine leistet, erhalten Sie mindestens drei verschiedene Antworten. Jemand wird eine Flachbettpresse beschreiben, die MDF-Platten mit PVC-Folie beschichtet. Jemand anderes stellt sich eine Rolle-zu-Rolle-Linie vor, bei der bedruckte Folie auf eine Unterlage geklebt und in einem einzigen Durchgang geprägt wird. Ein dritter wird über eine mehrschichtige Verbundlinie sprechen, die zwei oder drei Folien ohne einen Tropfen Klebstoff verbindet.
Alle haben recht, in ihren eigenen vier Wänden. Bei der Verwirrung geht es nicht wirklich um den Wortschatz. Es geht darum, wo die Maschine im Werk steht und was sie am Ende der Schicht liefern soll. Von unserer Seite der Branche, die seit 1999 Dekorationsgeräte in Hangzhou baut, haben wir beobachtet, wie sich diese Diskussion in Dutzenden von Fabriken abspielte. In diesem Leitfaden erfahren Sie, was diese Linien tatsächlich leisten, wie die Bahnhofen zusammenpassen und welche Fragen es wert ist, gestellt zu werden, bevor Sie eine Spezifikation unterzeichnen.
Was die Maschine tatsächlich tun soll
Entfernen Sie die Marketingsprache und eine Laminieranlage hat drei Aufgaben. Das erste ist das Kleben: zwei oder mehr Bahnen zusammenbringen und sicherstellen, dass sie durch Schneiden, Pressen und jahrelangen Einsatz zusammenbleiben. Der zweite Aspekt ist die Oberfläche: Sie verleiht der Folie eine Textur, einen Glanzgrad oder eine schützende Haut, die der bedruckte Film allein nicht bieten kann. Der dritte Punkt ist die Konsistenz: die Aufrechterhaltung von Dicke, Spannung und Farbe auf einer Rolle, die stundenlang laufen kann.
Alles andere, die SPS, die HMI und die automatisierte Rollenhandhabung, dient dazu, diese drei Ziele zu erreichen. Wenn eine Linie enttäuscht, liegt das fast nie daran, dass die Steuerung zu einfach war. Dies liegt daran, dass einer dieser drei Aufträge in der Angebotsphase nicht ausreichend spezifiziert war.
Blattkaschierung und Rolle-zu-Rolle sind verschiedene Dinge
In den Suchergebnissen zu diesem Thema werden in der Regel zwei sehr unterschiedliche Maschinenfamilien vermischt, daher lohnt es sich, sie frühzeitig zu trennen.
Plattenlaminatoren nehmen eine starre Platte, egal ob MDF, Sperrholz, Spanplatte oder Schaumstoffplatte, und bringen mit Klebstoff oder einer Thermofolie eine PVC-Folie auf einer oder beiden Seiten an. Das Ergebnis ist ein fertiges Panel. Die Zykluszeiten werden in Sekunden oder Minuten pro Brett gemessen und der Bediener handhabt Stapel statt Rollen.
Rolle-zu-Rolle-Laminatoren arbeiten mit Endlosbahnen. Bedruckte PVC-, PP- oder PET-Folien werden mit einer Trägerschicht, einer optionalen Schutzschicht und manchmal einer metallischen oder geschäumten Zwischenschicht kombiniert, dann geprägt und neu aufgewickelt. Das Ergebnis ist eine Rolle Dekorfolie, die später an ein Plattenwerk, einen Bodenbelagshersteller oder einen Möbelkomponentenhersteller verkauft wird. Wenn Ihr Unternehmen Folien druckt und veredelt, ist dies die Familie, in der Sie einkaufen, und die Spezifikationen, auf die es ankommt, sind Bahnbreite, Spannungsstabilität und Wärmekontrolle und nicht die Zykluszeit der Druckmaschine.
Innerhalb der Linie, Station für Station
Der folgende Ablauf ist typisch für eine Dekorfolien-Verbundlinie. Die tatsächlichen Konfigurationen variieren je nach Anzahl der Schichten und ob eine Beschichtung oder eine Schutzhaut erforderlich ist.
| Station | Funktion | Praktischer Hinweis |
|---|---|---|
| Hauptsächlich entspannen | Fördert die bedruckte Bahn mit kontrollierter Spannung | Größere Durchmesser verringern die Spleißhäufigkeit bei langen Strecken |
| Sekundäre Entspannung | Fördert die Träger-, Schutz- oder Zwischenschichtfolie | Bei Verbundlinien sind zwei oder drei Abwicklungen üblich |
| Vorheizen | Bringt Bahnen gleichmäßig auf Verklebungstemperatur | Eine ungleichmäßige Erwärmung macht sich durch fleckige Haftung bemerkbar |
| Verbundspalt | Presst die Schichten unter kontrolliertem Druck zusammen | Walzenballigkeit und Parallelität sind wichtiger als die Tonnage |
| Prägung | Verleiht eine matte oder glänzende Textur oder ein registriertes Muster | Die Zeit für den Rollenwechsel bestimmt Ihren Produktmix |
| Kühlung | Legt die Textur vor dem Zurückspulen fest | Abkürzungen führen hier zu Blockierungen in der fertigen Rolle |
| Zurückspulen | Spannt und spult den fertigen Verbundstoff auf | Die Kontrolle der Konusspannung verhindert ein Teleskopieren |
Der klebstofffreie Weg und warum er wichtig ist
Herkömmliche Verbundlinien basieren auf einer Klebeschicht zwischen den Bahnen. Es funktioniert, es ist vertraut und für viele Produkte bleibt es die richtige Antwort. Aber der leimlose Ansatz, bei dem Schichten allein durch Hitze und Druck verbunden werden, hat aus praktischen und nicht aus modischen Gründen an Bedeutung gewonnen.
Durch das Entfernen des Klebstoffs werden eine Quelle der Trübung, eine Quelle der Lösungsmittelhandhabung und eine Quelle der Delaminierung entfernt, wenn der Klebstoff anders altert als die ihn umgebenden Folien. Es vereinfacht auch die Materialliste, was wichtig ist, wenn Kunden fragen, woraus eine Folie besteht.
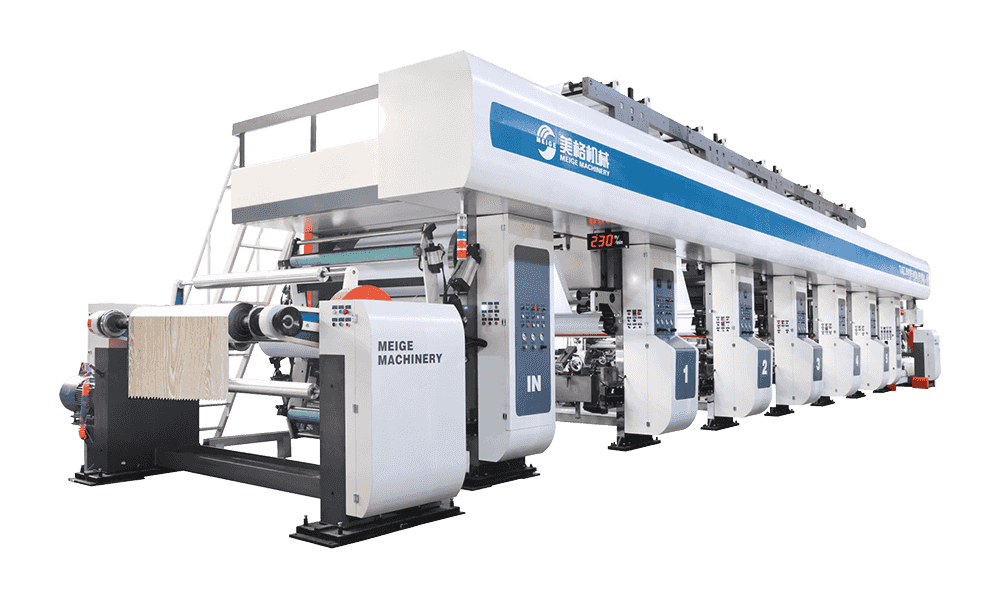
 MGFH-1650D-3 PVC-Mehrschicht-Klebstoff-Verbundprägemaschine Eine 2- oder 3-lagige Prägemaschine für PVC-Verbundwerkstoffe, die ohne Klebstoff haftet und eine Rückseitenbeschichtung hinzufügt. Sie eignet sich für Hersteller von Dekorpapier und vermeidet klebebedingte Defekte. Produkt anzeigen →
Auf so konfigurierten Maschinen wird ein 2-3-lagiger Aufbau ohne Klebstoff verklebt, anschließend geprägt und bei Bedarf im gleichen Arbeitsgang mit einer Schutzschicht versehen. Die technische Schwierigkeit liegt in der Temperaturgleichmäßigkeit über die gesamte Bahn und darin, den Walzenspaltdruck konstant zu halten, wenn sich die Walzendurchmesser während des Laufs ändern. Wenn Sie beides richtig machen, ist der Prozess bemerkenswert stabil. Wenn man sie falsch macht, sieht man sofort Wellen oder Wellen am Rand.
Entscheiden Sie, wo der Laminator in Ihrer Anlage steht
Der Laminator ist selten die erste Maschine in der Wertschöpfungskette und es ist ein häufiger Fehler, ihn als Einzelkauf zu betrachten. Bei den meisten Dekorfolienvorgängen läuft der Ablauf ab: Drucken, dann Zusammenfügen und Prägen, dann Inspektion und Zurückspulen.
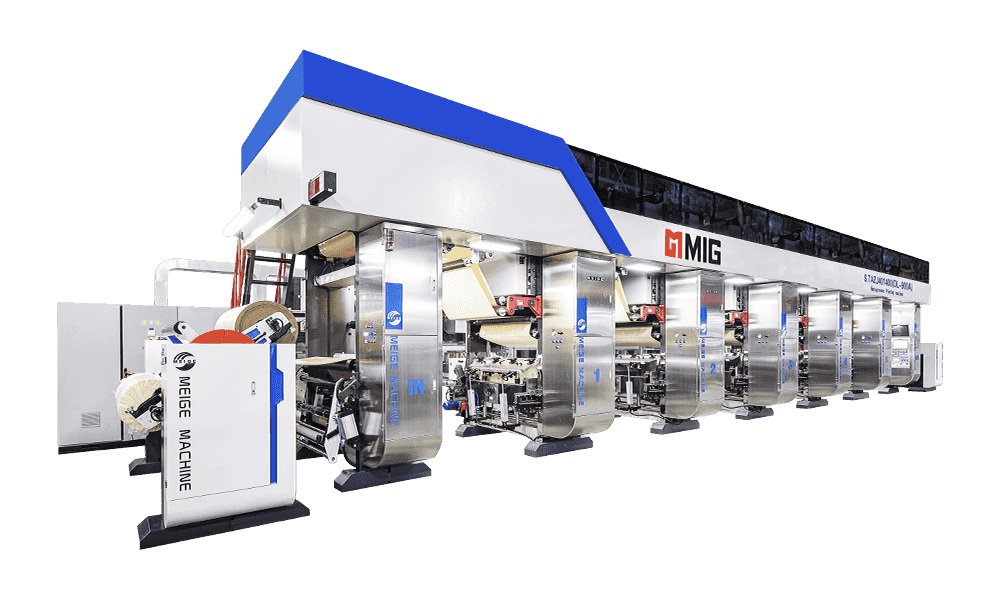
Das bedeutet, dass der Laminator alles übernimmt, was die Druckmaschine produziert hat. Wenn die bedruckte Bahn mit Registerabweichung oder inkonsistenter Trocknung ankommt, kann die fertige Rolle auch durch keinen noch so hohen Walzendruck fixiert werden. Wenn wir mit Kunden über eine Linie sprechen, beginnen wir daher in der Regel im Upstream-Bereich. A PVC-Dekorfoliendruckmaschine Mit stabilem elektronischen Wellenantrieb und kontrollierter Trocknung sorgt der Laminator für einen sauberen Eingang und die gesamte Linie lässt sich leichter abstimmen.
 S.TAZJ501650 PL800 4-Fuß-PVC-Tiefdruckmaschine Ein Hochgeschwindigkeits-PVC-Tiefdruckdrucker für Dekor- und Bodenfolien mit Servo-Synchrondruck und großer Rollenkapazität, der Laminatoren eine sauberere bedruckte Bahn liefert. Produkt anzeigen →
Die stromabwärts gelegene Seite verdient die gleiche Aufmerksamkeit. Inspektions- und Aufwickelgeräte erkennen Verbindungsstellen, Oberflächendefekte und Spannungsfehler, bevor die Rolle den Kunden erreicht, und es ist weitaus günstiger, diese Probleme in Ihrem eigenen Werk zu finden, als in der Pressenlinie eines anderen.
 MF-1950-2250 Inspektionsmaschine mit breiter Umwicklung Eine Inspektions- und Aufwickelmaschine mit großer Breite, Beschnitt-, automatischen Korrektur- und Verpackungsfunktionen, nützlich zum Erkennen von Mängeln und Spannungsfehlern, bevor Rollen den Kunden erreichen. Produkt anzeigen →
Spezifikationen, die es wert sind, frühzeitig festgehalten zu werden
Die meisten Spezifikationsdebatten laufen auf eine Handvoll Variablen hinaus. Wenn Sie sie aufschreiben, bevor Sie mit einem Lieferanten sprechen, sparen Sie Wochen später.
- Bahnbreite und der Breitenbereich, den Sie tatsächlich über einen Zeitraum von fünf Jahren erwarten, nicht nur heute
- Anzahl der Schichten und ob eine Beschichtung oder Schutzhaut Teil des Produktplans ist
- Liniengeschwindigkeit bei normaler Folienstärke, nicht der Wert aus einer Broschüre
- Der Bestand an Prägewalzen und die Umrüstzeit sind entscheidend, da die Spielspanne in der Regel auf die Vielfalt der Texturen ankommt
- Spannungskontrollarchitektur, insbesondere Taper-Spannung beim Rückspulen
- Kühlleistung im Verhältnis zu den Geschwindigkeiten, die Sie tatsächlich fahren möchten
- Verfügbare Grundfläche, Fundamentanforderungen und Stromversorgung
Es hilft auch, an den Betreiber zu denken, nicht nur an das Produkt. Eine Leine, die leicht einzufädeln, leicht zu reinigen und leicht einzusehen ist, lässt sich besser laufen als eine technisch anspruchsvolle Leine, neben der niemand gerne steht. Unsere eigene Meinung dazu ist einfach: Wenn die Person in der Schicht nicht erkennen kann, was die Maschine tut, ist die Maschine nicht fertig. Eine umfassendere Übersicht über das Zusammenspiel dieser Auswahlmöglichkeiten finden Sie in diesem Leitfaden Auswahl der richtigen PVC-Laminiermaschine behandelt die Kompromisse ausführlicher.
Die Linie ehrlich halten
Laminierfolien altern elegant, wenn Sie sie zulassen. Die Fehlerarten sind selten dramatisch; Sie sammeln sich als langsame Drifts an, die niemand bemerkt, bis sich ein Kunde beschwert.
Achten Sie auf drei Dinge. Erstens: Temperaturgleichmäßigkeit über die gesamte Bahn hinweg, überprüft mit einer einfachen Traverse statt mit einem einzelnen Sensor. Zweitens der Zustand der Andruckwalze, da eine verschlissene oder ballige Walze lange bevor sie offensichtlich wird, als Haftungsunterschied zwischen Kante und Mitte sichtbar wird. Drittens: Sauberkeit der Prägewalze, da sich Rückstände langsam ansammeln und sich dann auf einmal auf einer guten Folienrolle ablösen.
Führen Sie darüber hinaus Aufzeichnungen. Ein Protokoll der Einstellungen, Filmchargen und der Qualität der fertigen Rollen verwandelt die Fehlerbehebung von Vermutungen in einen Vergleich und ist die kostengünstigste Verbesserung der Zuverlässigkeit, die es in einer Anlage gibt.
Letztendlich ist eine PVC-Laminiermaschine ein geduldiges Gerät. Es vollbringt keine Heldentaten; es wiederholt sich. Die Werke, die den größten Nutzen daraus ziehen, sind diejenigen, die die Spezifikation als technisches Gespräch und nicht als Preisvergleich betrachteten, die Linie an den Materialfluss um sie herum anpassten und den Bedienern dann genug Verständnis vermittelten, um zu bemerken, wenn sich etwas Kleines zu ändern begann. Dieser Ansatz ist nicht gerade glamourös, aber er ist es, der eine Linie, die fünfzehn Jahre läuft, von einer Linie unterscheidet, die im dritten Jahr zu Beschwerden führt.
Produktkategorien
Empfohlene Nachrichten

Empfohlene Produkte
Die Vielfalt der Modelle, um den Entwicklungsanforderungen verschiedener Regionen der Welt gerecht zu werden.

Schreiben Sie uns jetzt eine Nachricht!
Quicklinks
Produkte
- Dekorpapier-Tiefdruckdrucker der KL-Serie
- Dekorpapier-Tiefdruckdrucker der DL-Serie
- Dekorpapier-Tiefdruckdrucker der HL-Serie
- Dekorpapier-Tiefdruckdrucker der MG-Serie
- Dekorpapier-Tiefdruckbeschichtungsmaschine der LLW-Serie
- Dekorpapier-Tiefdruckdrucker der BL-, CS-, JS-, CL-, JL- und EL-Serie
- ......
Kontaktiere uns
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Datenschutz